
|
|
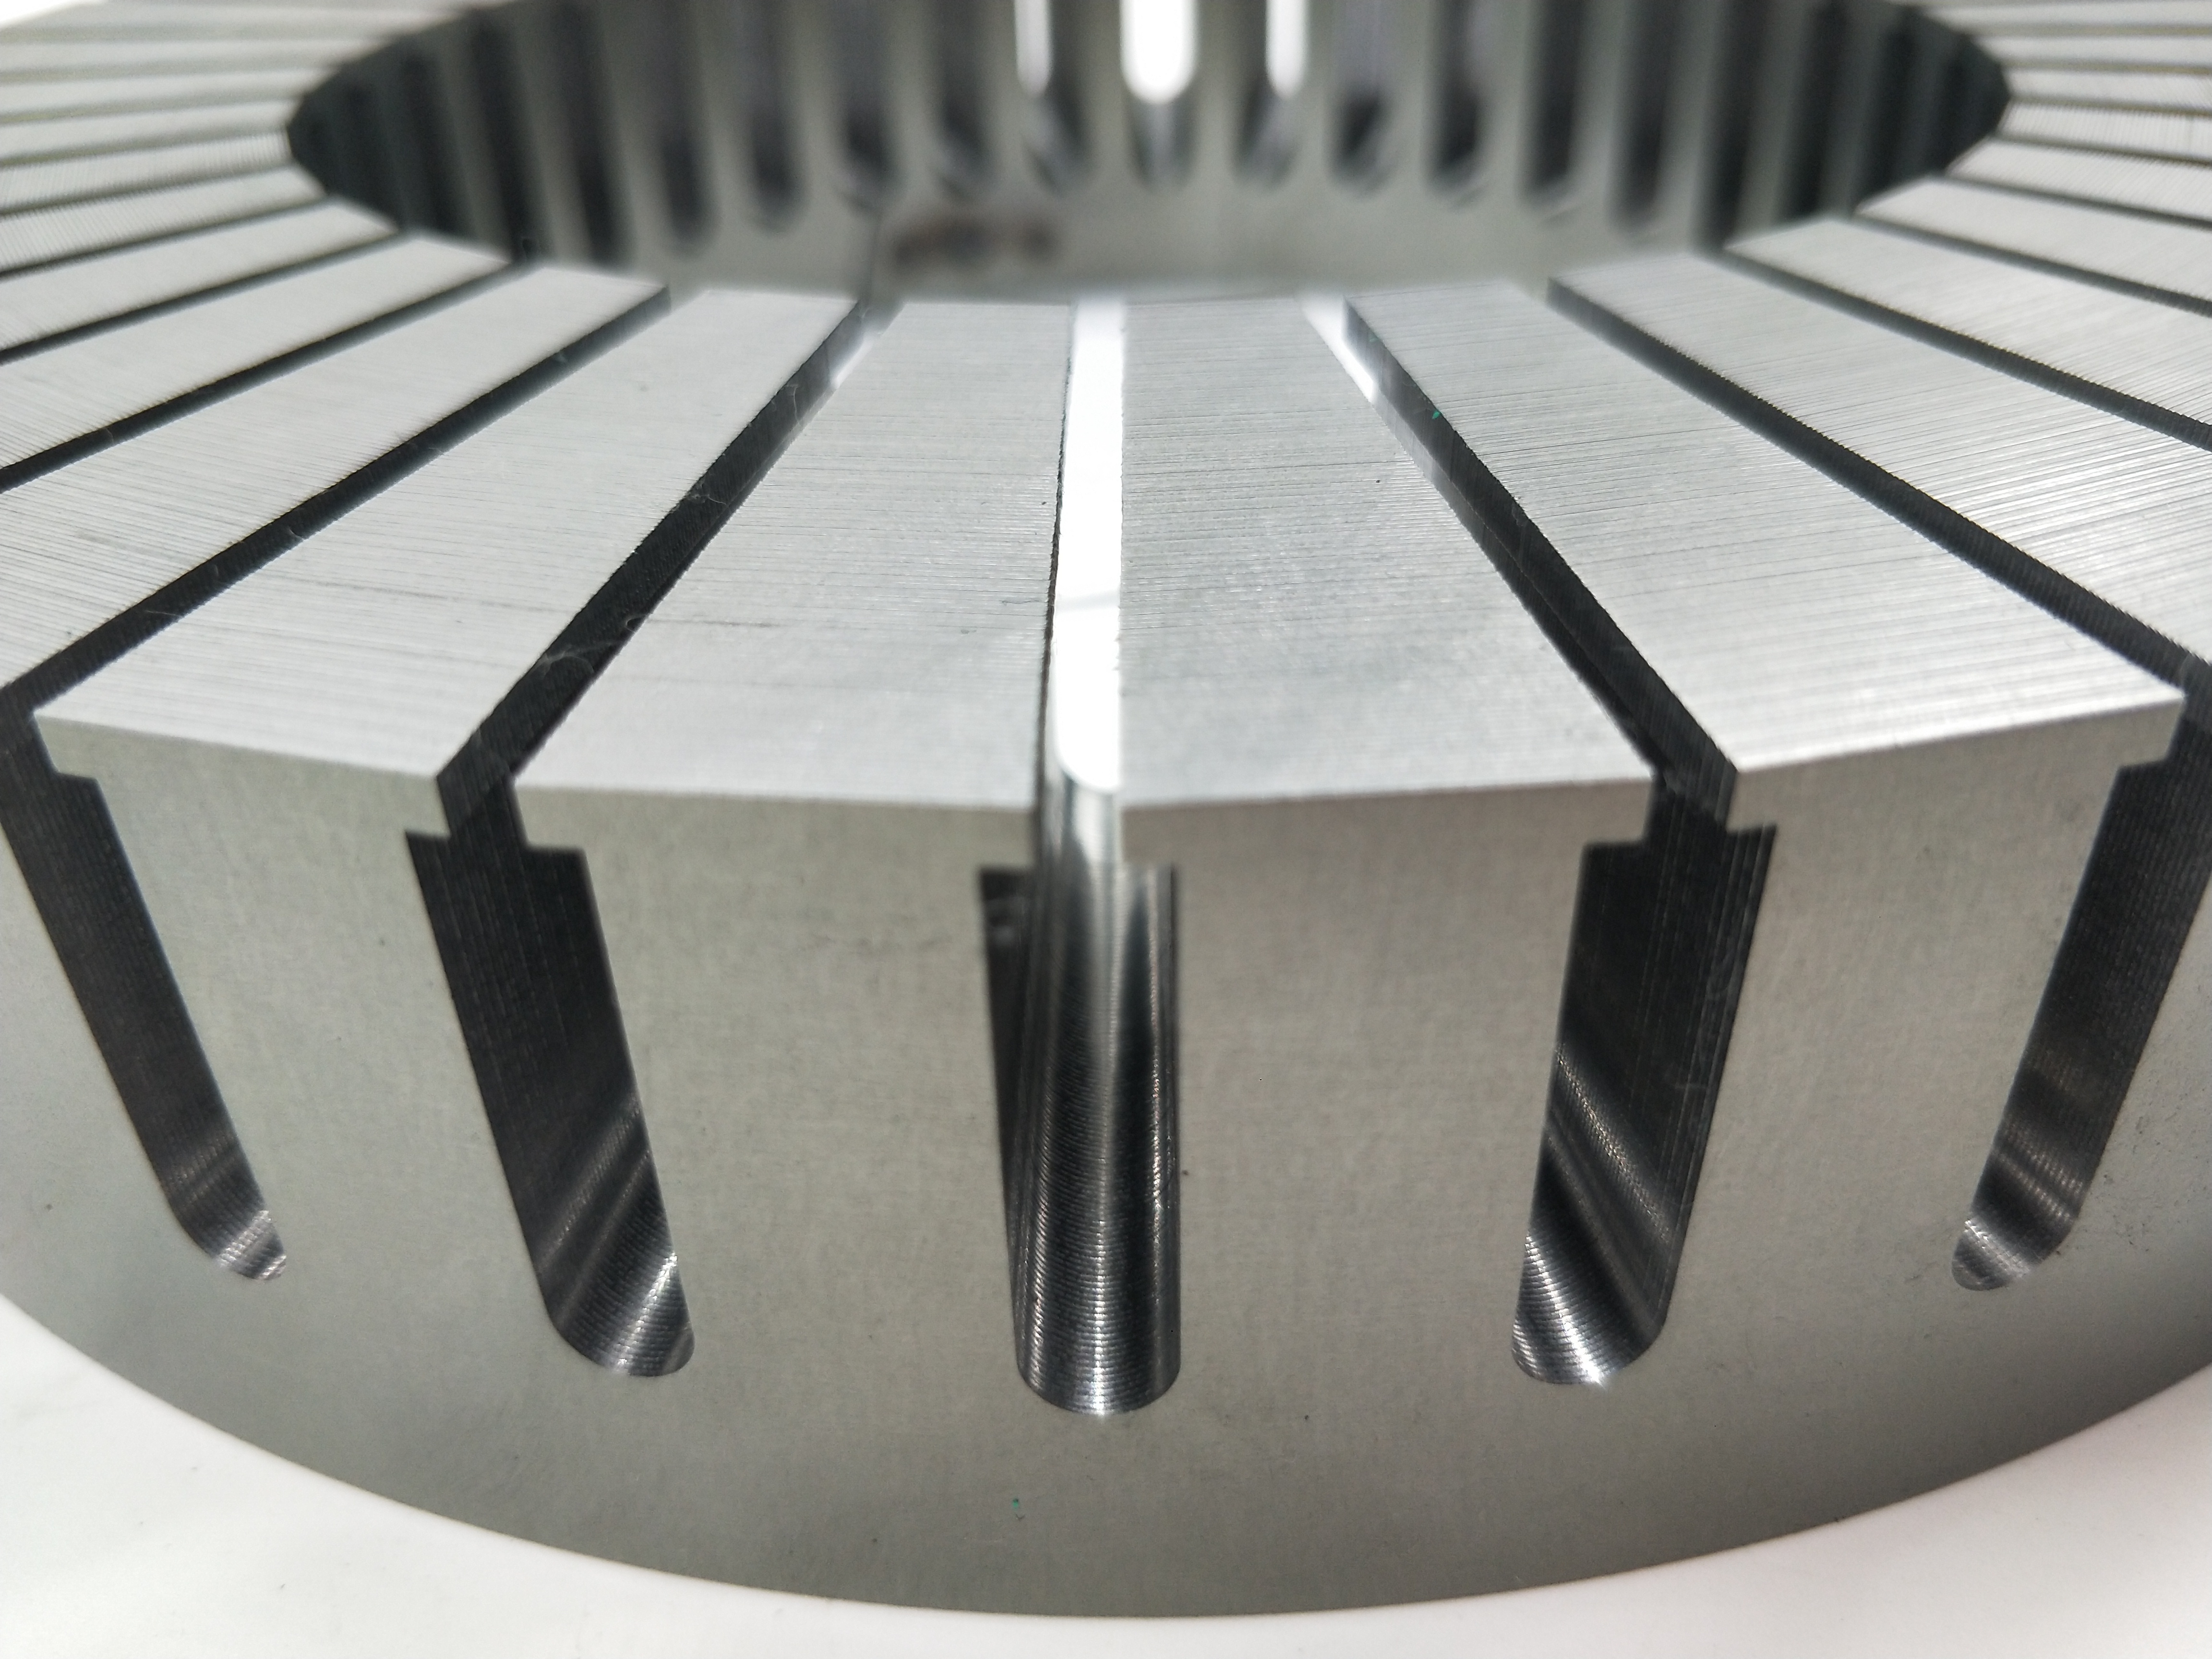 Processo di stampatura e avvolgimento per sator motore a flusso assiale Il sator del motore a flusso assiale sostituisce attualmente i motori tradizionali in sempre più campi a causa della sua struttura compatta e dell'alta densità di potenza del motore e ha ottenuto risultati molto buoni; La produzione di sator motore a flusso assiale è essenzialmente diversa dal nucleo statore tradizionale. La tradizionale direzione di laminazione dello statore è quella di premere o tagliare un singolo pezzo della stessa forma, adottare un processo di laminazione adatto e impilare assialmente per raggiungere i parametri e l'altezza richiesti per la progettazione del prodotto; Il sator del motore a flusso assiale adotta un'attrezzatura integrata dedicata alla stampatura e all'avvolgimento, che utilizza una matrice dedicata alla stampatura per perforare la forma della scanalatura e un sistema di controllo servo sincrono per controllare con precisione la frequenza di stampatura e la velocità di avvolgimento, al fine di raggiungere un allineamento coerente del prodotto dal diametro interno al diametro esterno; Best si è concentrato sullo sviluppo della tecnologia del sator del motore a flusso assiale per molti anni. Dopo anni di investimento in ricerca e sviluppo, attualmente ha 6 sistemi di stampatura e avvolgimento dello statore a disco progettati e sviluppati in modo indipendente, che possono soddisfare la capacità di produzione giornaliera di 1000pcs; A causa della macchina completamente progettata e sviluppata in modo indipendente, possiamo aumentare la capacità di produzione di 3-5 volte entro 2 mesi; Best fornisce soluzioni uniche di motore a flusso assiale da approvvigionamento di materie prime, stampatura di prodotti, avvolgimento, foratura, incollaggio, saldatura, ricottura e avvolgimento. Attualmente, abbiamo stabilito partnership strategiche con diversi marchi tedeschi, britannici e svizzeri ben noti per fornire loro soluzioni complete per statori a flusso assiale (AVID, Borggarner, ecc.);  Introduzione al sottoprocesso di comunicazione magnetica axiale a doppia spinta Secondo il processo di produzione generale del statore del motore magnetico assiale, la stampatura e l'avvolgimento vengono effettuati, ogni volta che il servo spinge un dente, il sistema guida il rotolo per muoversi, ma se lo statore esiste in entrambi i piani con denti, allora come gestire? Esistono due situazioni: 1. due denti dello statore in posizione parallela: basta progettare un altro stampo durante la progettazione dello stampo, due denti sincronizzati per stampare; 2.Situato di disposizione di due denti dello statore: poiché la distanza tra i due denti aumenta con il raggio di avvolgimento, lo stampo tradizionale non è più in grad di soddisfare i requisiti; Il modello di stampaggio dinamico deve essere progettato, vale a dire che il stampaggio è lo stato di movimento, il tempo e il ciclo di stampaggio sono controllati con precisione dal computer per raggiungere il risultato di stampaggio desiderato; BEST si concentra sulla produzione e lo sviluppo del processo di statore di motore di magneto-passaggio riassiale per molti anni, con una completa esperienza di produzione e fabbricazione di statore di motore di magneto-passaggio assiale, dalla stampatura, foratura, superfici di fresatura, temperamento, avvolgimento;  Modulatore magnetico assiale per il recupero a tensione In generale, ad eccezione del taglio a filo, che raffredda il prodotto con refrigerante in tempo reale e quindi presenta uno stress termico interno relativamente basso, tutte le altre tecnologie di lavorazione, come il taglio laser e lo stampaggio a punzone, generano una certa quantità di stress sulla sezione trasversale tagliata. Questo stress altera la distribuzione del campo magnetico interno della lamiera di acciaio al silicio, con conseguente aumento delle perdite. Il processo di ricottura per stress termico è un trattamento speciale eseguito per migliorare le prestazioni del prodotto dopo lo stampaggio. Gli statori a flusso assiale sono generalmente prodotti con attrezzature speciali mediante stampaggio e avvolgimento. Pertanto, è inevitabile che durante il processo di stampaggio si generi una certa quantità di stress da punzonatura e taglio sulla parte stampata, che aumenta le correnti parassite del motore. Pertanto, per gli statori a flusso assiale ad alte prestazioni, raccomandiamo il trattamento termico di ricottura per eliminare lo stress interno dello statore a flusso assiale e migliorarne le prestazioni. Baist vanta una pluriennale esperienza nella produzione di rotori, statori e motori. È in grado di eseguire trattamenti di ricottura mirati in base alle caratteristiche dei materiali delle diverse lamiere in acciaio al silicio. Correzione poligonale dello statore del motore magnetico assiale Lo statore del motore magnetico assiale è il processo di produzione, stampaggio + avvolgimento, controllato da un sistema di precisione, sincronizzato, il numero di denti e lo spessore di sovrappressione sono determinati dalle impostazioni del sistema operativo; Infatti, quando si svolge l'avvolgimento, il prodotto del statore del motore magnetico assiale è stato tagliato a causa del materiale del dente, quindi non è in grado di progettare l'avvolgimento circolare secondo la teoria, ma diventerà un poligono, la lunghezza del lato del poligono è direttamente correlata alle dimensioni dello statore e al numero di denti; Questo poligono è più evidente quando il diametro esterno dello statore è grande (più di 200 mm) o ha meno di 24 denti; Best attraverso una soluzione tecnica unica, può realizzare la correzione dell'arco circolare polygonale dello statore del motore magnetico assiale, così che tutti i diametri esterni dello statore si avvicinano alla forma dell'arco circolare teorico; L'immagine sottostante mostra la differenza tra i risultati dello statore con correzione poligonale e senza correzione poligonale;
|


Contatto: Mike Qi
Telefono cellulare: +86 1375101858
Posta elettronica: sales@best-statorrotor.com
WhatsApp: +86 13751018358
Telefono: +86 0769 82608280
Contatto: Angel
Posta elettronica: angel@best-statorrotor.com
WhatsApp: +86 13367372478